Thanh khoan T38 đã carbur hóa: Tại sao xử lý nhiệt xác định tuổi thọ của thanh khoan
Cần khoan T38 đã tôi carbonchiếm một ngách cụ thể trong khoan búa hàng đầu: chúng có giá cao hơn các lựa chọn chịu bề mặt, nhưng mang lại tuổi thọ phục vụ lâu hơn một cách đo đạc được trong điều kiện thích hợp. Sự khác biệt không chỉ nằm ở hình dạng ren hoặc cấp độ thép, mà còn ở độ sâu của quá trình tôi luyện – và liệu độ sâu đó có phù hợp với cấu trúc đá của bạn hay không.
Bài viết này xem xét liệu carburizing thực sự tạo ra tác động gì đến thanh T38, khi nào nó vượt trội hơn so với gia cứng bề mặt, và những điều cần xác minh trước khi đặt hàng.
Carburizing tác động đến thanh T38 như thế nào
Carburizing là một quá trình rắn chắc hóa bề mặt được thực hiện trong lò có khí quyển giàu carbon. Các nguyên tử carbon khuếch tán vào bề mặt thép — cả thân trục bên ngoài và các bức tường lỗ xối bên trong — tạo ra một lớp cứng sau khi tôi và làm mềm. Kết quả là độ cứng bề mặt khoảng HRC 58–60 trong khi lõi vẫn duy trì khoảng HRC 43.
Đối với thanh T38, điều này chuyển thành một bề ngoài chống mài mòn, có khả năng chống lại việc phẳng bề mặt ren và mài mòn thân thanh, kết hợp với một lõi đủ mạnh để hấp thụ sốc va chạm mà không bị rạn nứt. Lớp vỏ được tôi cứng gắn kết kim loại với vật liệu cơ sở thay vì nằm như một lớp riêng biệt, đó là lý do tại sao các thanh được tôi carbon thường thể hiện độ chịu mệt mỏi tốt hơn so với các loại được tôi cảm ứng.
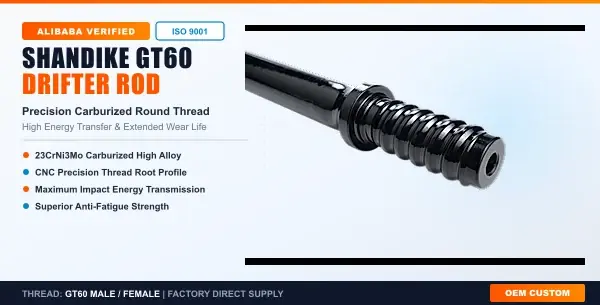
Thực hành ngành công nghiệp cho các thanh carbur hóa T38 chất lượng tập trung vàoThép hợp kim 23CrNi3Mochạy qua một chu trình cacbon hóa kéo dài. Một số nhà sản xuất quy định quá trình làm cứng sâu 20 giờ, quá trình này tạo ra một vùng cứng sâu hơn so với các chu kỳ tiêu chuẩn và kéo dài khoảng thời gian trước khi mòn ren buộc một thanh phải ngừng hoạt động.
Carburized và Surface-Hardened T38: Khi nào nên chọn cái nào
Sự lựa chọn không phải là một quy trình vượt trội hơn hẳn. Nó là về việc phù hợp quy trình xử lý nhiệt với cơ chế hỏng hóc mà điều kiện khoan của bạn có khả năng tạo ra nhất.
Cây T38 được tôi cứng bề mặt(cứng hóa cảm ứng chỉ ở đầu ren) giữ được độ dẻo dai tổng thể cao hơn vì vật liệu lõi tránh được chu trình cacbon hóa. Điều này khiến chúng phù hợp hơn với các cấu trúc đá bị nứt, xen kẽ hoặc không ổn định, nơi tải trọng va chạm là không thể đoán trước và nguy cơ hỏng gãy giòn là rủi ro chính. Chúng cũng thường có chi phí thấp hơn.
Gậy T38 đã được cacbon hóaexcel nơi mòn là chế độ thất bại chủ yếu. Trong các b Formation mài mòn như granite và quartzite, lớp vỏ cứng chống lại sự xói mòn dần dần mà cuối cùng làm cho thanh không thể sử dụng được. Các thanh đã được cacbon hóa cũng là lựa chọn ưa thích chokhoan lỗ sâu vượt quá 20 mét, nơi khả năng chống mỏi của chúng giúp kiểm soát độ lệch lỗ và kéo dài tuổi thọ tổng thể của thiết bị khoan. Các hoạt động dưới lòng đất sử dụng nước làm chất làm sạch cũng được hưởng lợi từ việc thiêu kết hoàn toàn, vì các bức tường lỗ bên trong nhận được cùng một phương pháp làm cứng như bên ngoài.
Một sự phân biệt thực tiễn: nếu các thanh của bạn thường xuyên bị hỏng do mài chỉ hoặc mài mòn thân, thì quá trình carburizing sẽ giải quyết điều đó một cách trực tiếp. Nếu chúng hỏng do gãy ở môi trường kém, các thanh được tôi cứng bề mặt có thể thực sự phục vụ bạn tốt hơn mặc dù thời gian sử dụng nominal ngắn hơn.
Những gì cần kiểm tra ở nhà cung cấp thép T38 đã qua carbon hóa
Nhãn carburizing không tự chứng nhận. Hai nhà cung cấp có thể cùng tuyên bố "T38 đã được carburized" trong khi cung cấp độ sâu và độ đồng nhất rất khác nhau.
Độ sâu case và thời gian chu kỳ.Yêu cầu độ sâu lớp phủ cụ thể, không chỉ độ cứng bề mặt. Một lớp phủ sâu hơn sẽ mất thời gian lâu hơn để mài mòn, nhưng việc quá nhiều carbon có thể làm bề mặt trở nên giòn. Các nhà sản xuất uy tín kiểm soát chính xác tiềm năng carbon và thời gian chu kỳ; những câu trả lời mơ hồ về "carburizing tiêu chuẩn" là một dấu hiệu cảnh báo.
Xác nhận loại thép.Hạng 23CrNi3Mo được trích dẫn rộng rãi cho các thanh T38 vì hàm lượng crom và nickel của nó hỗ trợ cả khả năng tôi luyện và độ bền vững ở lõi. Thay thế bằng thép carbon thông thường sẽ làm mất đi toàn bộ ý nghĩa của việc cacbon hóa.
Truy xuất nguồn gốc lô hàng.Yêu cầu hồ sơ xử lý nhiệt liên quan đến mã sản phẩm trên lô hàng bạn nhận được. Một bảng thông số mô tả quy trình không giống như tài liệu chứng minh rằng lô hàng cụ thể đó đã trải qua quy trình đó.
Cung cấp que T38 đã được cacbon hóa từ SHANDIKE
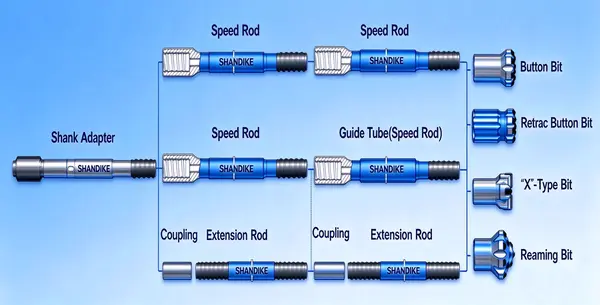
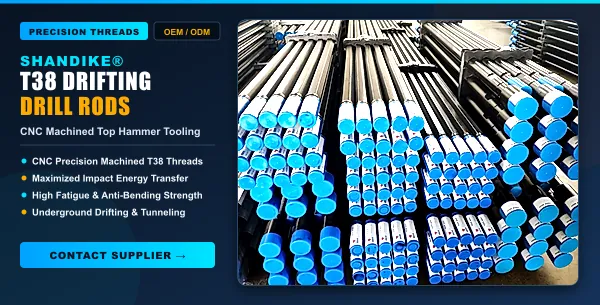
SHANDIKE sản xuất thanh khoan T38 đã được xử lý carbur hóa với các cấu hình thường được yêu cầu cho khoan băng và khoan ngầm: thanh 39 MF dạng tròn, thanh nối dài và thanh khoan Hex 35. Dây chuyền sản xuất sử dụng thép hợp kim 23CrNi3Mo với chu trình carbur hóa được kiểm soát, và đội ngũ kỹ thuật của công ty có thể tư vấn xem loại T38 đã được carbur hóa hay gia công cứng bề mặt là phù hợp hơn cho một loại hình đá và độ sâu khoan cụ thể.
Đối với các hoạt động vận hành đội tàu hỗn hợp, dải sản phẩm của SHANDIKE bao gồm các công cụ khoan búa hàng đầu cùng với công cụ DTH, cho phép thanh, mũi khoan và khớp nối được cung cấp với các thông số ren phù hợp. Các yêu cầu kỹ thuật sẽ được phản hồi trong vòng 30 phút, với các thiết kế giải pháp được cung cấp trong vòng 24 giờ.
Một ghi chú về việc mua sắm:Các thanh T38 đã được carbur hóa có giá đơn vị cao hơn so với các phương án được tôi bề mặt, và việc biện minh chi phí hoàn toàn phụ thuộc vào việc chế độ hỏng hóc của bạn là do mài mòn chứ không phải do gãy. Nếu bạn không chắc chắn phương pháp nào phù hợp với điều kiện mặt đất của bạn, con đường đáng tin cậy hơn là mô tả loại đá, độ sâu lỗ khoan và kiểu hỏng hóc điển hình cho liên hệ kỹ thuật của nhà sản xuất trước khi đặt hàng—thay vì mặc định chọn phương án rẻ hơn cho mỗi sản phẩm.