GT60 Delgi Direkleri: Seçim ve Bakım Kılavuzu
Doğru uzatma matkap çeliğini seçmek, madencilik, taş ocakçılığı ve inşaat mühendisliğinde ağır hizmet kaya delme işlemleri için kritiktir. Üst çekirdek delme sistemleri arasında,GT60 iplik sistemiüstün enerji iletimi ve dayanıklılığıyla öne çıkıyor. Ancak, doğru GT60 delme çubuğunu seçmek ve bunu düzgün bir şekilde nasıl bakım yapılacağını bilmek, doğrudan işletme maliyetlerinizi ve duruş sürenizi etkiliyor.
Bu kılavuz, sondaj performansınızı optimize etmenize ve metre başına maliyetinizi minimize etmenize yardımcı olacak temel seçim kriterlerini, operasyonel en iyi uygulamaları ve uzman bakım ipuçlarını keşfeder.
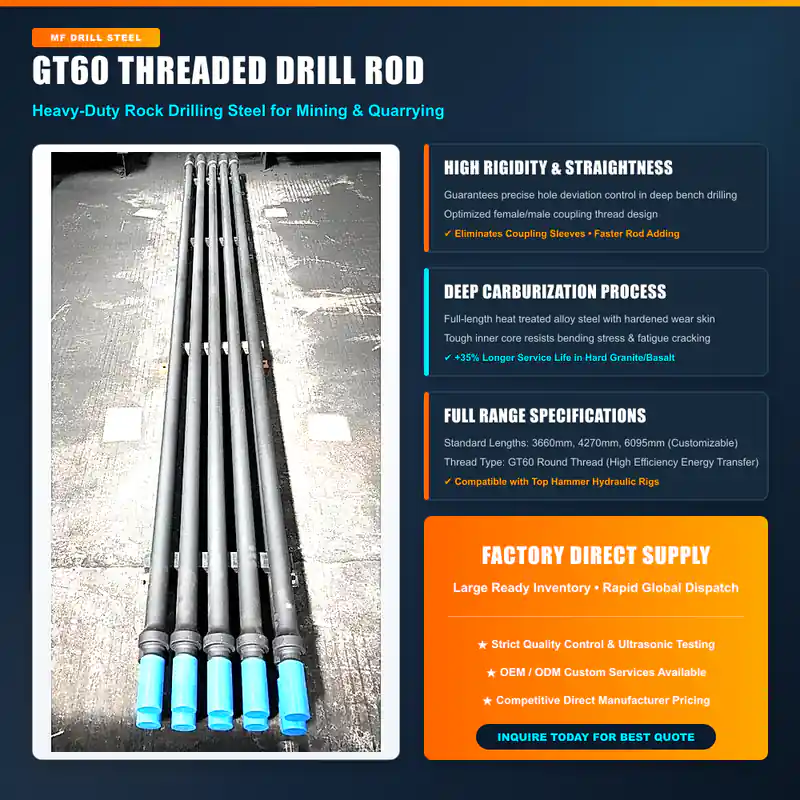
GT60 İplik Sistemini Eşsiz Kılan Nedir?
GT60 sistemi, ağır üst çekiçli delme ile daha küçük döner aletler arasındaki boşluğu doldurmak için özel olarak tasarlandı. Delik çapları için tasarlanmıştır.92 mm'den 152 mm'ye (3.6″'dan 6″'ya), yüksek sertlikte enerji transferi sağlar ve iplik aşınmasını azaltır.
GT60 Delgi Çubuklarının Ana Avantajları:
- Daha Sert İplik Tasarımı:Büyük kesit alanı, bükülmeye direnç gösterir ve bu da daha düz delikler ile sondaj makarasında daha az aşınmaya yol açar.
- Daha Yüksek Enerji İletimi:Modern yüksek güçlü hidrolik taş delgicilerden gelen yüksek etkili çıktıların erken kırılma olmadan işlemesini sağlar.
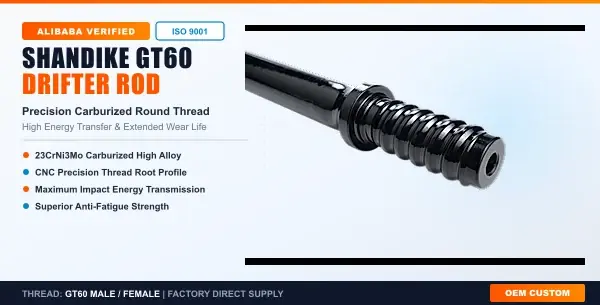
- Daha Sert Alaşım Çeliği:Yüksek kaliteli alaşım çeliklerinden üretilmiş ve yorgunluk dayanımını artırmak için gelişmiş karbonlama veya yüksek frekanslı ısıtma işlemlerine tabi tutulmuştur.
Doğru GT60 Delik Çubuğunu Seçerken Anahtar Faktörler
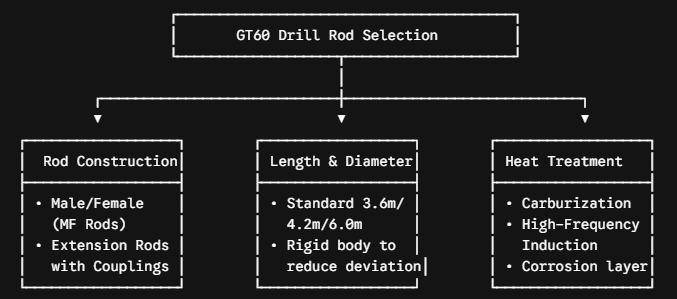
Tüm GT60 çubukları eşit şekilde üretilmemiştir. İş yeriniz için matkap çeliği tedarik ederken aşağıdaki parametreleri değerlendirin:
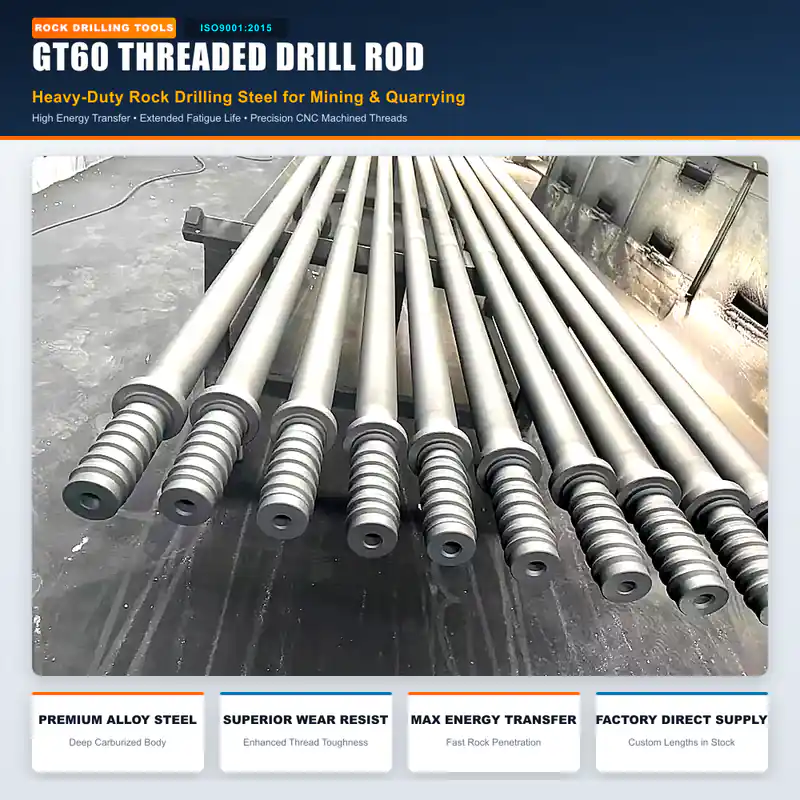
1. Erkek/Kadın (MF) Çubuklar vs. Dişli Uzatma Çubukları
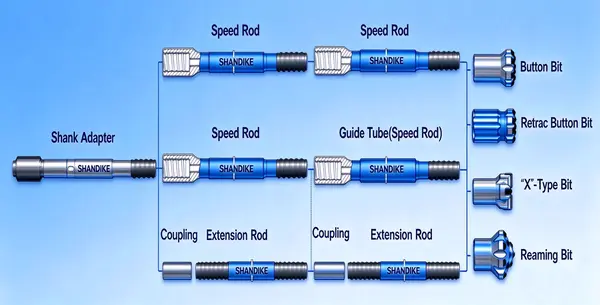
- MF Matkap Çubukları:Bir ucunda entegre bir dişi diş ve diğer ucunda erkek diş bulunan özellik. Ayrı bağlantılara olan ihtiyacı ortadan kaldırarak enerji transfer verimliliğini artırır, sistemin ağırlığını azaltır ve çubuk kullanımını daha kolay hale getirir.
- Standart Uzatma Çubukları:Ayrı bir bağlantı manşonuna ihtiyaç vardır. Esnek olmalarına rağmen, düzenli kontrol ve tork yönetimi gerektiren başka bir vidalı bağlantı noktası eklerler.
2. Çubuk Uzunluğu ve Delik Düzlüğü
- Standart uzunluklar aralığı şunlardır:3,660 mm (12 ft) ile 6,095 mm (20 ft).
- Pro İpucu:Derin delik bench delme işlemlerinde, delik sapmasının patlama maliyetlerini artırdığı durumlarda, daha sert ve kalın duvarlı MF çubuklarının seçilmesi delik hizalamasını önemli ölçüde iyileştirir.
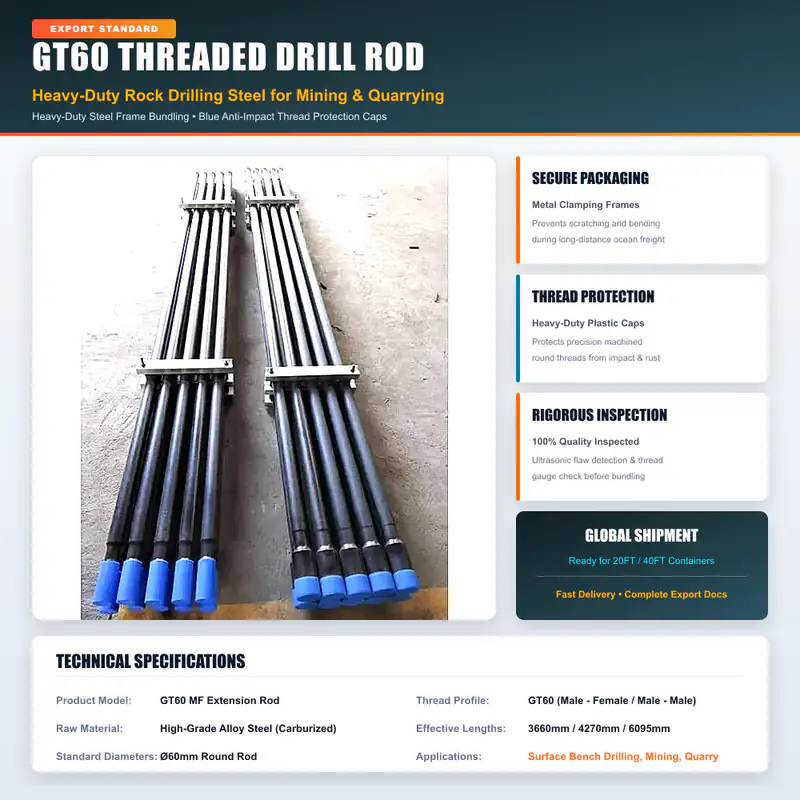
3. Yüzey Koruma ve Metalurjik Kalite
Üretilmiş çubukları arayın.karbonlama ve korozyon önleyici kimyasal işlemTahliye deliğindeki korozyon, nemli madencilik ortamlarında yorgunluk arızasının birincil nedenidir.
Alan Bakım İpuçları: GT60 Çubuğunun Hizmet Süresini Uzatma
Sahada doğru kullanım, GT60 matkap çeliğinizin operasyonel ömrünü iki katına çıkarabilir. Bu en iyi uygulamaları izleyin:
- Her Zaman Yüksek Kaliteli Vidalı Yağ Kullanınİpliği asla kuru bir şekilde birleştirmeyin. Her bağlantıdan önce aşınma ve ısı birikimini önlemek için cömertçe çinko veya bakır bazlı bir iplik yağlayıcı uygulayın.
- Doğru Besleme Basıncını Koruyun
- Çok düşük besleme basıncı:Sarkık ipliklere, enerji kaybına ve yüksek şok dalgası yansımasına neden olarak iplik ısınması ve yorgunluk çatlakları oluşmasına yol açar.
- Çok yüksek besleme baskısı:Çubuk eğilmesine, delik sapmasına ve hızlı iplik aşınmasına neden olur.
- Düzenli Olarak Diş Profillerini Kontrol EdinAşırı diş deformasyonu, çukurlaşma veya çapak gösteren çubukları atın ya da yeniden dişleyin. Aşınmış bir erkek diş, yeni bir dişi bağlantı elemanını veya uç dişini hızla tahrip edecektir.
- Sondaj İpi İçindeki Çubuk Sırasını DeğiştirinŞank adaptörüne en yakın çubuklar en yüksek stresi taşır. Tüm bileşenler arasında eşit aşınmayı sağlamak için çubuk pozisyonlarını düzenli olarak dizi içinde döndürün.
GT60 Çubuk Arızasının Yaygın Nedenleri ve Çözümleri
| Hata Modu | Olası Sebep | Önleyici Faaliyet |
| Vida Dişi Aşındırma / Galling | İplik gresinin eksikliği; aşırı tork uygulama | Her bir bağlantıya iplik bileşiği uygulanmalıdır; kırılma sistemini kontrol edin. |
| İplik Omzu Yakınında Kırılma | Delik sapmasından kaynaklanan yüksek eğme gerilmesi | Doğru besleme hizalamasını sağlayın; kılavuz tüpünün aşınmasını kontrol edin. |
| Orta Gövde Yorgunluk Kırığı | İç korozyon / Temizleme deliği pası | Korozyona karşı korumalı çubuklar kullanın; depolamadan önce suyu temizleyin. |
| Aşırı Isınma / Treadlerde Mavi Lekeler | Geçici eklem operasyonu / Aşırı vurma | Doğru besleme basıncını koruyun; bağlantı sökme sıkılığını kontrol edin. |